
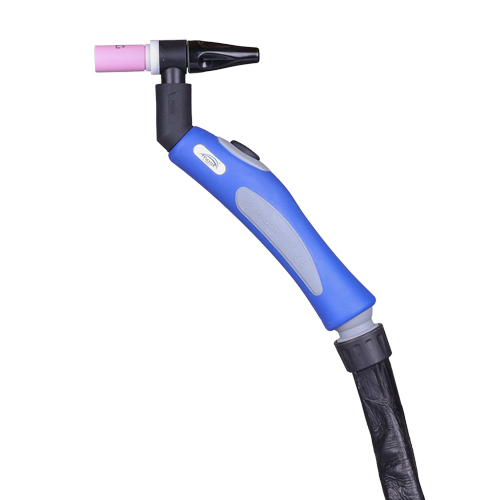
Pistolet TIG T250 SGRIP MOST, 8 m, cu corp pivotant și răcire cu lichid
Pistoletul TIG T250 SGRIP MOST, cu lungimea de 8 m și răcire cu lichid, este prevăzut cu corp pivotant și cap interschimbabil, pentru adaptarea configurației la accesul în zona de sudare. În echiparea standard cu cap UM9-90, capacitatea nominală este de 225 A în curent continuu și 160 A în curent alternativ, la un ciclu de lucru de 100%, pentru electrozi de wolfram de 1,0–3,2 mm.
Pachetul de cabluri și furtunuri de 8 m oferă o rază de lucru extinsă, utilă pentru accesul la diferite puncte ale pieselor și ansamblurilor. Modelul permite și utilizarea capului UM17-90, cu parametri și consumabile corespunzătoare acestei configurații. Debitul de gaz indicat este de 5–12 l/min. Pentru utilizare este necesar un sistem de răcire cu lichid compatibil și funcțional.
Cod produs: 56 01 061288
Brand: MOST
Ambalaj: 1 buc.
Pistolet TIG T250 SGRIP MOST, 8 m – corp pivotant, cap interschimbabil și rază de lucru extinsă
Pistoletul TIG T250 SGRIP MOST este destinat sudării manuale cu electrod de wolfram și este prevăzut cu un pachet de cabluri și furtunuri cu lungimea de 8 m. Modelul utilizează răcire cu lichid și permite adaptarea configurației prin intermediul corpului pivotant și al capului interschimbabil.
Varianta de 8 m este utilă pentru posturile în care aparatul și răcitorul trebuie amplasate la distanță de piesă sau când operatorul are nevoie să ajungă în mai multe puncte ale unui ansamblu.
În echiparea standard cu cap mic UM9-90, pistoletul poate fi utilizat pentru electrozi de wolfram cu diametrul de 1,0–3,2 mm. Configurația cu cap mare UM17-90 are parametri nominali și un domeniu de diametre diferite.
Corp pivotant pentru adaptarea poziției de lucru
Corpul pivotant permite adaptarea orientării capului față de mâner. Această posibilitate este utilă atunci când geometria piesei sau poziția rostului impune schimbarea unghiului de lucru.
Poziționarea se realizează conform instrucțiunilor de utilizare, ținând cont de accesul la îmbinare și de tehnica operatorului. Dimensiunea duzei, lungimea capacului posterior și poziția electrodului influențează spațiul necesar în jurul piesei.
Configurația aleasă trebuie să permită atât accesul electrodului la zona de sudare, cât și protecția gazoasă necesară.
Cap interschimbabil UM9-90 sau UM17-90
T250 SGRIP MOST permite utilizarea a două configurații de cap:
- UM9-90 – cap mic, echipare standard, pentru consumabile din familia TIG 9/20;
- UM17-90 – cap mare, pentru consumabile din familia TIG 17/18/26.
Schimbarea capului permite adaptarea echipării, însă modifică și parametrii nominali aplicabili pistoletului. Curentul admis, diametrul electrodului și consumabilele trebuie verificate pentru capul efectiv montat.
La alegerea pieselor de schimb se identifică atât modelul pistoletului, cât și configurația capului utilizat.
Capacitate nominală în funcție de capul montat
Conform documentației tehnice MOST, la un ciclu de lucru de 100% sunt indicate următoarele valori:
| Configurație | Capacitate nominală DC | Capacitate nominală AC | Diametrul electrozilor de wolfram | Cap mic UM9-90 – standard | 225 A | 160 A | 1,0–3,2 mm | Cap mare UM17-90 | 250 A | 175 A | 1,0–4,0 mm |
|---|
Valorile se aplică fiecărei configurații în parte. Parametrii de sudare se stabilesc în funcție de capul montat, materialul prelucrat și procedura aplicată.
Ciclul de lucru de 100% indică posibilitatea funcționării continue la valorile declarate, în condițiile nominale de utilizare și cu asigurarea răcirii corespunzătoare.
Capacitatea sursei de curent, performanța răcitorului și echiparea pistoletului trebuie analizate împreună pentru stabilirea regimului de lucru.
Pachet de cabluri și furtunuri de 8 m
Lungimea de 8 m oferă o rază de lucru mai mare față de varianta de 4 m a aceluiași model. Aceasta permite organizarea echipamentului în funcție de dimensiunile piesei și de spațiul disponibil în atelier.
În limita traseului disponibil, pachetul mai lung poate reduce necesitatea mutării frecvente a aparatului și a răcitorului între operații. Alegerea lungimii trebuie să țină cont de distanța efectivă până la îmbinare, de obstacole și de spațiul necesar deplasării operatorului.
Cablurile și furtunurile se poziționează fără tensionarea racordurilor, strivire sau îndoiri excesive. Organizarea traseului contribuie la manevrarea pistoletului și la păstrarea circulației corespunzătoare a lichidului de răcire.
Răcire cu lichid pentru evacuarea căldurii
T250 SGRIP MOST necesită conectarea la un circuit de răcire cu lichid compatibil și funcțional. Circulația lichidului permite transferul căldurii din pistolet către unitatea de răcire.
Sistemul utilizat trebuie să asigure condițiile de circulație necesare întregului ansamblu. Alimentarea și returul se conectează conform instrucțiunilor echipamentului, iar lichidul se alege în funcție de cerințele acestuia.
Înaintea lucrului se verifică funcționarea răcitorului, nivelul lichidului, starea furtunurilor și etanșeitatea conexiunilor. Răcirea corespunzătoare este necesară pentru utilizarea pistoletului în parametrii săi nominali.
Mâner mic SGRIP și comandă ON/OFF
Modelul este prevăzut cu mâner mic SGRIP și buton de comandă ON/OFF. Comanda se conectează la aparat printr-o mufă compatibilă cu echipamentul utilizat.
Funcțiile disponibile și modul de operare al comenzii depind de sursa de sudură și de configurarea acesteia. Modelul standard este furnizat fără mufă de comandă, aceasta urmând să fie aleasă pentru aparatul concret.
Alegerea consumabilelor
Consumabilele se selectează în funcție de capul montat. Pentru UM9-90 se utilizează componente compatibile cu familia TIG 9/20, iar pentru UM17-90 se aleg componente compatibile cu familia TIG 17/18/26.
Penseta de strângere trebuie să corespundă diametrului electrodului. Corpul portpensetă sau lentila de gaz, duza ceramică, izolatorul și capacul posterior se verifică împreună, pentru configurația utilizată.
Montarea corectă contribuie la fixarea electrodului, realizarea contactului electric și distribuția gazului către zona de sudare.
Debit de gaz și întreținere
Debitul de gaz indicat este de 5–12 l/min. Reglajul efectiv se adaptează capului montat, dimensiunii duzei, configurației consumabilelor și condițiilor din zona de lucru.
Întreținerea curentă include verificarea fixării capului, a consumabilelor, a racordurilor și a circuitului de răcire. Se verifică, de asemenea, starea învelișului pachetului și a conexiunilor.
Componentele uzate sau deteriorate se înlocuiesc cu variante compatibile cu modelul T250 și cu echiparea utilizată.
Date tehnice
| Caracteristică | Valoare | Brand | MOST | Model | T250 SGRIP | Procedeu de sudare | TIG | Lungime pachet cabluri și furtunuri | 8 m | Tip răcire | Cu lichid | Construcție | Corp pivotant, cap interschimbabil | Cap standard indicat de MOST | UM9-90 | Capacitate nominală DC cu UM9-90, la 100% | 225 A | Capacitate nominală AC cu UM9-90, la 100% | 160 A | Diametrul electrozilor cu UM9-90 | 1,0–3,2 mm | Capacitate nominală DC cu UM17-90, la 100% | 250 A | Capacitate nominală AC cu UM17-90, la 100% | 175 A | Diametrul electrozilor cu UM17-90 | 1,0–4,0 mm | Debit de gaz indicat | 5–12 l/min | Mâner | Mic, SGRIP | Comandă | Buton ON/OFF | Sistem de răcire necesar | Circuit de răcire cu lichid compatibil | Cod produs | 56 01 061288 | Unitate de vânzare | 1 buc. |
|---|