
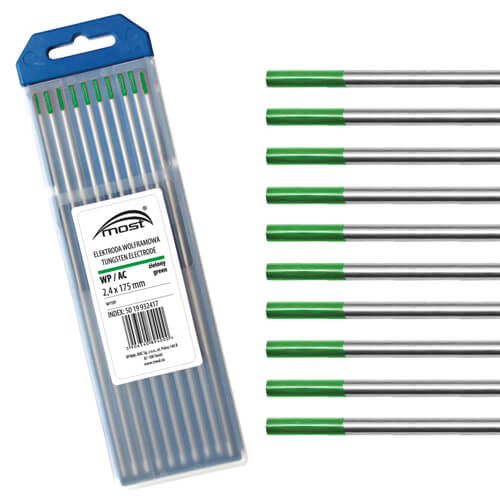
Electrod de wolfram pur WP Ø1,6 × 175 mm MOST, verde, AC
Electrodul de wolfram pur WP Ø1,6 × 175 mm MOST este destinat sudării TIG în curent alternativ AC, pentru lucrări pe aluminiu, magneziu și aliajele acestora. Se identifică prin marcajul verde și este indicat de producător pentru utilizare la intensități mici și medii, cu respectarea parametrilor potriviți diametrului și echipamentului.
Varianta are diametrul de 1,6 mm și lungimea de 175 mm. Pentru montaj sunt necesare o pensetă de 1,6 mm și componente compatibile cu modelul pistoletului.
Alegerea tipului WP și pregătirea capătului activ se fac conform procedurii de sudare și recomandărilor sursei TIG utilizate. Electrodul se livrează la bucată, pentru completarea consumabilelor din atelier și înlocuirea electrozilor uzați sau contaminați.
Cod produs: 50 19 931617
Brand: MOST
Ambalaj: 1 buc.
Electrod de wolfram pur WP Ø1,6 × 175 mm MOST, verde, pentru sudare TIG AC
Electrodul de wolfram pur WP Ø1,6 × 175 mm MOST este un electrod nefuzibil destinat formării și menținerii arcului electric în procesul de sudare TIG. Tipul WP desemnează wolframul pur, iar identificarea se face prin marcajul verde.
Producătorul recomandă această gamă pentru sudarea în curent alternativ AC a aluminiului, magneziului și aliajelor acestora. Varianta prezentată are diametrul de 1,6 mm, lungimea de 175 mm și codul 50 19 931617.
Wolfram pur, identificat prin marcaj verde
Compoziția din wolfram pur definește comportamentul electrodului WP în timpul sudării. Alegerea acestui tip trebuie făcută în raport cu materialul, sursa de curent și procedura utilizată.
Marcajul verde permite recunoașterea rapidă între electrozii din atelier. Pentru echiparea corectă a pistoletului se verifică și diametrul, deoarece electrozii WP sunt disponibili în mai multe dimensiuni.
Separarea consumabilelor după tip și diametru simplifică pregătirea lucrării și reduce riscul folosirii unui electrod diferit de cel prevăzut în procedură.
Destinat sudării TIG în curent alternativ
Electrodul WP MOST este indicat pentru AC – curent alternativ. Aplicațiile menționate de producător includ aluminiul, magneziul și aliajele acestora.
| Material | Regim indicat pentru acest tip de electrod | Aluminiu și aliaje de aluminiu | TIG AC, conform procedurii de sudare | Magneziu și aliaje de magneziu | TIG AC, cu alegerea parametrilor corespunzători |
|---|
Pentru fiecare aplicație se stabilesc gazul de protecție, materialul de adaos, pregătirea îmbinării și reglajele sursei. Curățenia piesei și protecția gazoasă corespunzătoare rămân esențiale pentru desfășurarea procesului.
Diametru de 1,6 mm și alegerea intensității
MOST menționează un comportament bun al gamei WP în domeniul intensităților mici și medii. Pentru această variantă, curentul efectiv se alege în funcție de diametrul de 1,6 mm, caracteristicile echipamentului și condițiile concrete de sudare.
Diametrul influențează capacitatea electrodului de a susține curentul și forma capătului activ în timpul utilizării. Reglajele AC pot modifica solicitarea termică a electrodului, motiv pentru care alegerea parametrilor trebuie corelată cu recomandările sursei.
Alegerea electrodului în funcție de echipament
Tipul sursei TIG influențează alegerea consumabilului. Electrozii din wolfram pur sunt asociați în special cu aplicațiile convenționale de sudare în curent alternativ.
Pentru sursele moderne cu invertor și reglaje avansate AC, producătorul echipamentului poate recomanda electrozi cu adaos de lantan sau ceriu. Înainte de alegerea variantei WP se verifică manualul sursei și cerințele procedurii.
Această verificare permite corelarea tipului de electrod cu forma de undă și regimul de lucru disponibile.
Montaj cu pensetă pentru Ø1,6 mm
Electrodul se montează folosind o pensetă de 1,6 mm, împreună cu o portpensetă sau o lentilă de gaz compatibilă cu modelul pistoletului.
Fixarea trebuie să fie sigură și să permită poziționarea corectă față de duză. Ieșirea electrodului se adaptează accesului în îmbinare și protecției gazoase necesare.
Lungimea de 175 mm se verifică în raport cu spațiul oferit de capacul posterior. Dacă este necesară scurtarea, se utilizează o metodă adecvată de debitare a wolframului, evitând ruperea necontrolată.
Pregătirea capătului activ pentru sudarea AC
În regimurile convenționale AC, wolframul pur tinde să formeze un capăt rotunjit. Forma și dimensiunea acestuia trebuie urmărite în raport cu recomandările echipamentului.
Rotunjirea excesivă, deformarea sau fisurarea capătului pot afecta comportamentul arcului și pot favoriza contaminarea băii de metal. Pregătirea electrodului se face conform instrucțiunilor sursei, folosind echipamente și abrazive dedicate.
Întreținere și păstrare
Atingerea accidentală a băii de metal sau a materialului de adaos poate contamina electrodul. În această situație, zona afectată se îndepărtează, iar capătul activ se pregătește din nou înainte de reluarea lucrării.
Electrozii de rezervă se păstrează într-un recipient curat, separat după tip și diametru. Păstrarea unor electrozi pregătiți permite înlocuirea rapidă și reduce întreruperile în timpul sudării.
Date tehnice
| Caracteristică | Specificație | Produs | Electrod de wolfram pentru sudare TIG | Brand | MOST | Tip | WP | Cod produs | 50 19 931617 | Compoziție | Wolfram pur | Diametru | 1,6 mm | Lungime | 175 mm | Culoare de identificare | Verde | Tip de curent | AC – curent alternativ | Materiale indicate | Aluminiu, magneziu și aliajele acestora | Ambalaj | 1 buc. |
|---|
Produsul reprezintă un electrod WP MOST de Ø1,6 × 175 mm. Alegerea tipului de electrod, pregătirea capătului activ și parametrii se stabilesc conform echipamentului și procedurii de sudare.