
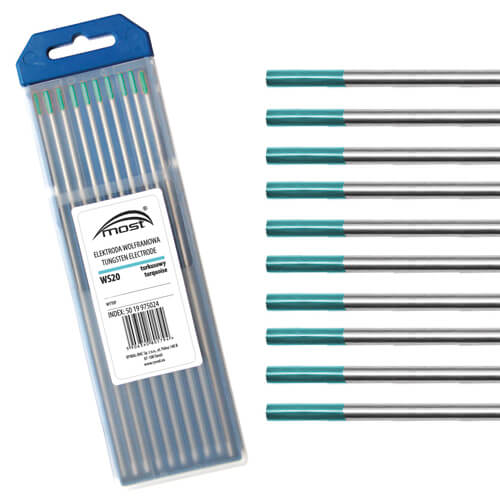
Electrod de wolfram WS20 Ø1,6 × 175 mm MOST, turcoaz, AC/DC
Electrodul de wolfram WS20 Ø1,6 × 175 mm MOST este destinat sudării TIG în curent continuu și alternativ. Conține adaosuri de oxizi ai metalelor din grupa pământurilor rare și se identifică prin marcajul turcoaz.
Se remarcă prin amorsarea foarte bună la curenți mici și prin păstrarea îndelungată a geometriei vârfului, reducând necesitatea ascuțirilor frecvente în condiții corespunzătoare de utilizare. Producătorul evidențiază și comportamentul foarte bun în aplicații de sudare automatizată în curent continuu DC.
Varianta are diametrul de 1,6 mm și lungimea de 175 mm. Poate fi utilizată pentru oțeluri, aliaje de aluminiu și alte metale, cu alegerea parametrilor potriviți. Pentru montaj sunt necesare o pensetă de 1,6 mm și componente compatibile cu pistoletul.
Cod produs: 50 19 975016
Brand: MOST
Ambalaj: 1 buc.
Electrod de wolfram WS20 Ø1,6 × 175 mm MOST, turcoaz, pentru sudare TIG AC/DC
Electrodul de wolfram WS20 Ø1,6 × 175 mm MOST este un electrod nefuzibil utilizat pentru formarea și menținerea arcului electric în procesul de sudare TIG. Compoziția sa include adaosuri de oxizi ai metalelor din grupa pământurilor rare, iar identificarea tipului se face prin marcajul turcoaz.
Varianta are diametrul de 1,6 mm, lungimea de 175 mm și codul 50 19 975016. Este destinată utilizării în curent continuu și alternativ, cu adaptarea parametrilor la material, îmbinare și caracteristicile echipamentului.
Amorsare foarte bună la curenți mici
Una dintre caracteristicile evidențiate de MOST pentru gama WS20 este amorsarea foarte bună la intensități mici. Această proprietate este utilă în lucrările care necesită porniri controlate și în aplicațiile cu numeroase inițieri ale arcului.
Comportamentul la pornire depinde și de diametrul ales, geometria vârfului, curățenia electrodului și reglajele sursei. Pentru rezultate constante, pregătirea consumabilului trebuie realizată consecvent, conform procedurii de sudare.
Varianta de 1,6 mm se selectează în raport cu intensitatea efectivă de lucru și cu cerințele aplicației.
Păstrarea geometriei vârfului și reducerea ascuțirilor frecvente
Producătorul menționează că WS20 își păstrează îndelungat geometria conică a vârfului. În condiții corespunzătoare de utilizare, această caracteristică permite reducerea frecvenței operațiilor de reascuțire.
Menținerea geometriei este importantă pentru repetabilitatea procesului, deoarece forma capătului activ influențează comportamentul arcului.
Durata dintre pregătiri depinde de parametri, protecția gazoasă și evitarea contaminării. Dacă electrodul atinge baia de metal sau materialul de adaos, vârful trebuie verificat și pregătit din nou, chiar dacă geometria aparentă s-a păstrat.
Potrivit pentru sudare automatizată în DC
MOST evidențiază comportamentul foarte bun al electrozilor WS20 în aplicațiile de sudare automatizată în curent continuu.
În astfel de lucrări, amorsarea și menținerea geometriei vârfului sunt importante pentru repetarea ciclurilor de sudare. Alegerea electrodului se corelează cu programul de lucru, configurația capului de sudare și parametrii procedurii.
Aceleași verificări privind dimensiunea, fixarea și pregătirea electrodului sunt necesare și în aplicațiile TIG manuale.
Utilizare pentru sudare TIG AC/DC
Electrodul WS20 MOST poate fi utilizat atât în curent continuu, cât și în curent alternativ, cu alegerea regimului potrivit materialului.
| Tip de curent | Exemple de utilizare | DC – curent continuu | Oțeluri carbon, oțeluri aliate și inoxidabile, conform procedurii aplicate | AC – curent alternativ | Aluminiu și aliaje de aluminiu, cu reglarea corespunzătoare a echipamentului |
|---|
Producătorul menționează și utilizarea pentru cupru, magneziu, titan și nichel. Pentru fiecare material se stabilesc separat gazul de protecție, materialul de adaos, pregătirea îmbinării și parametrii de sudare.
Diametru de 1,6 mm și montaj în pistolet
Electrodul se montează folosind o pensetă pentru diametrul de 1,6 mm, împreună cu o portpensetă sau o lentilă de gaz compatibilă cu modelul pistoletului.
Fixarea trebuie să fie sigură și să permită poziționarea corectă a electrodului. Ieșirea față de duză se adaptează accesului în îmbinare și protecției gazoase disponibile.
Lungimea de 175 mm se verifică în raport cu spațiul oferit de capacul posterior. Dacă este necesară scurtarea, se utilizează o metodă adecvată de debitare a wolframului, evitând ruperea necontrolată.
Pregătirea vârfului și întreținerea electrodului
Geometria vârfului se stabilește în funcție de tipul de curent, intensitatea de lucru și recomandările echipamentului.
Ascuțirea se realizează longitudinal, în direcția axei electrodului, cu un abraziv dedicat wolframului. Utilizarea unui abraziv folosit și pentru alte metale poate transfera impurități pe suprafața electrodului.
După pregătire, capătul activ se păstrează curat. Electrozii de rezervă se depozitează separat după tip și diametru, într-un recipient care îi protejează împotriva murdăririi și deteriorării.
Date tehnice
| Caracteristică | Specificație | Produs | Electrod de wolfram pentru sudare TIG | Brand | MOST | Tip | WS20 | Cod produs | 50 19 975016 | Adaosuri în compoziție | Oxizi ai metalelor din grupa pământurilor rare | Diametru | 1,6 mm | Lungime | 175 mm | Culoare de identificare | Turcoaz | Tip de curent | AC/DC | Amorsare | Foarte bună la curenți mici, conform producătorului | Caracteristică evidențiată | Păstrarea îndelungată a geometriei vârfului | Aplicație evidențiată | Sudare automatizată în DC | Ambalaj | 1 buc. |
|---|
Produsul reprezintă un electrod WS20 MOST de Ø1,6 × 175 mm. Componentele de fixare, pregătirea vârfului și parametrii se aleg în funcție de echipament și aplicație.