
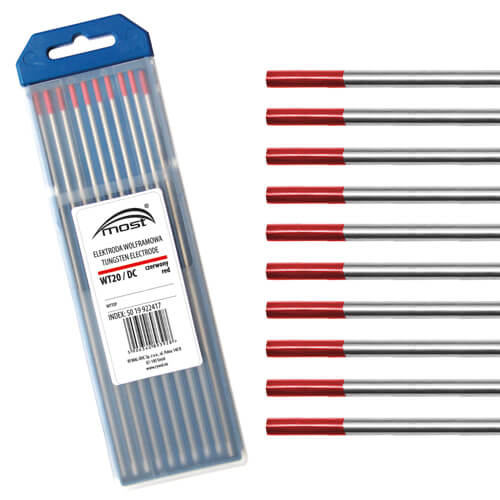
Electrod de wolfram WT20 Ø4,8 × 175 mm MOST, roșu, DC
Electrodul de wolfram WT20 Ø4,8 × 175 mm MOST este destinat sudării TIG în curent continuu DC. Conține 2% oxid de toriu și se identifică prin marcajul roșu, specific tipului WT20.
Producătorul evidențiază amorsarea bună a arcului și capacitatea de lucru într-un interval larg de curenți, cu alegerea diametrului potrivit aplicației. Este indicat pentru oțeluri slab și înalt aliate, inclusiv inoxidabile, precum și pentru aliaje de cupru, nichel și titan.
Varianta are diametrul de 4,8 mm și lungimea de 175 mm. Necesită un pistolet care acceptă această dimensiune, echipat cu pensetă de 4,8 mm și componente compatibile. Fiind un electrod cu toriu, pregătirea sa necesită măsuri corespunzătoare de captare a prafului rezultat la ascuțire.
Cod produs: 50 19 924817
Brand: MOST
Ambalaj: 1 buc.
Electrod de wolfram WT20 Ø4,8 × 175 mm MOST, roșu, pentru sudare TIG DC
Electrodul de wolfram WT20 Ø4,8 × 175 mm MOST este un electrod nefuzibil utilizat pentru formarea și menținerea arcului electric în procesul de sudare TIG. Compoziția sa include 2% oxid de toriu, iar identificarea tipului se face prin marcajul roșu.
Produsul are diametrul de 4,8 mm, lungimea de 175 mm și codul 50 19 924817. Este destinat utilizării în curent continuu DC, cu alegerea parametrilor în funcție de material, îmbinare și caracteristicile echipamentului.
Tip WT20 cu 2% oxid de toriu
WT20 face parte din categoria electrozilor de wolfram cu adaos de oxid de toriu. MOST evidențiază pentru această gamă amorsarea bună a arcului și capacitatea de lucru într-un interval larg de curenți.
Aceste caracteristici trebuie corelate cu dimensiunea aleasă. Pentru varianta de 4,8 mm, intensitatea efectivă se stabilește în funcție de procedura de sudare și de condițiile concrete ale aplicației.
Marcajul roșu permite recunoașterea rapidă a tipului între consumabilele din atelier. Diametrul se verifică separat, deoarece aceeași culoare identifică mai multe dimensiuni din familia WT20.
Destinat sudării TIG în curent continuu
Electrodul WT20 MOST este indicat pentru DC – curent continuu. Aplicațiile menționate de producător includ oțeluri slab și înalt aliate, precum și aliaje de cupru, nichel și titan.
| Material | Utilizare indicată | Oțeluri slab aliate | Sudare TIG DC, conform procedurii aplicate | Oțeluri înalt aliate și inoxidabile | Sudare TIG DC, cu parametri corespunzători materialului | Aliaje de cupru, nichel și titan | Sudare TIG DC, conform cerințelor aplicației |
|---|
Pentru fiecare lucrare se aleg separat gazul de protecție, materialul de adaos, pregătirea îmbinării și reglajele sursei. Curățenia piesei și protecția gazoasă corespunzătoare contribuie la desfășurarea controlată a procesului.
Diametru de 4,8 mm și alegerea parametrilor
Varianta cu diametrul de 4,8 mm necesită verificarea compatibilității întregului ansamblu de sudare. Pistoletul și componentele din capul său trebuie să accepte această dimensiune și să corespundă regimului de lucru.
Diametrul electrodului influențează comportamentul la amorsare și capacitatea de a susține curentul selectat. Geometria vârfului, polaritatea și reglajele sursei se stabilesc conform procedurii și instrucțiunilor echipamentului.
Înainte de începerea lucrării se verifică starea electrodului, fixarea și protecția gazoasă. Pregătirea consecventă a capătului activ ajută la păstrarea unor condiții de lucru constante între porniri.
Montaj în pistoleti care acceptă Ø4,8 mm
Pentru fixare este necesară o pensetă pentru diametrul de 4,8 mm, împreună cu o portpensetă sau o lentilă de gaz compatibilă cu modelul pistoletului.
Ansamblul trebuie să permită fixarea sigură și poziționarea corectă a electrodului. Ieșirea față de duză se adaptează accesului în îmbinare și protecției gazoase disponibile.
Lungimea de 175 mm se verifică în raport cu spațiul oferit de capacul posterior. Dacă este necesară scurtarea, se utilizează o metodă adecvată de debitare a wolframului, cu controlul prafului rezultat.
Pregătirea și ascuțirea vârfului
Forma vârfului se stabilește în funcție de intensitatea de lucru și recomandările echipamentului. Ascuțirea se realizează longitudinal, în direcția axei electrodului, folosind un abraziv dedicat.
Pregătirea consecventă este importantă pentru repetabilitatea lucrării. După ascuțire, capătul activ se păstrează curat și protejat împotriva contactului cu impurități.
Dacă electrodul atinge baia de metal sau materialul de adaos, zona contaminată se îndepărtează și geometria se reface înainte de reluarea sudării.
Particularități de manipulare a electrozilor cu toriu
Oxidul de toriu este slab radioactiv. La ascuțire, praful rezultat trebuie captat la sursă, pentru a limita inhalarea și răspândirea sa în zona de lucru.
Se utilizează un echipament dedicat, cu extracție locală și protecție adecvată conform instrucțiunilor de securitate. Praful și resturile se colectează controlat, iar manipularea și eliminarea lor se realizează conform documentației produsului și procedurilor aplicabile în atelier.
Păstrare și organizare în atelier
Electrozii se păstrează în recipiente închise și identificate, separat după tip și diametru. Marcajul roșu și codul produsului ajută la identificarea variantei necesare.
Păstrarea unor electrozi pregătiți permite înlocuirea rapidă în timpul lucrului și reduce întreruperile pentru refacerea vârfului.
Date tehnice
| Caracteristică | Specificație | Produs | Electrod de wolfram pentru sudare TIG | Brand | MOST | Tip | WT20 | Cod produs | 50 19 924817 | Adaos în compoziție | 2% oxid de toriu | Diametru | 4,8 mm | Lungime | 175 mm | Culoare de identificare | Roșu | Tip de curent | DC – curent continuu | Materiale indicate | Oțeluri slab și înalt aliate; aliaje de cupru, nichel și titan | Caracteristică evidențiată | Amorsare bună a arcului | Particularitate | Conține toriu, slab radioactiv | Ambalaj | 1 buc. |
|---|
Produsul reprezintă un electrod WT20 MOST de Ø4,8 × 175 mm. Pregătirea vârfului, parametrii și măsurile de manipulare se stabilesc conform echipamentului, procedurii de sudare și documentației de securitate.