
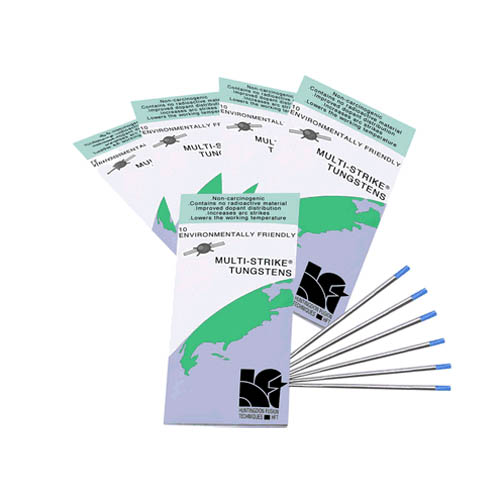
Electrod de wolfram Multi-Strike Ø1,0 × 175 mm HFT, turcoaz, AC/DC
Electrodul de wolfram Multi-Strike Ø1,0 × 175 mm HFT este destinat sudării TIG în curent continuu și alternativ, fiind recomandat pentru oțeluri în DC și aluminiu în AC. Este dezvoltat de Huntingdon Fusion Techniques și conține un amestec special de adaosuri din grupa pământurilor rare, fără adaos de toriu.
Gama Multi-Strike este concepută pentru amorsări repetate și o durată extinsă de utilizare între operațiile de reascuțire. Varianta are diametrul de 1,0 mm, lungimea de 175 mm și marcaj turcoaz, conform fișei Rywal.
Pentru montaj sunt necesare o pensetă de 1,0 mm și componente compatibile cu pistoletul. Diametrul și pregătirea vârfului se aleg în funcție de intensitatea de sudare și recomandările echipamentului.
Cod produs: 50 19 951017
Brand: HFT – Huntingdon Fusion Techniques
Ambalaj: 1 buc.
Electrod de wolfram Multi-Strike Ø1,0 × 175 mm HFT, pentru sudare TIG AC/DC
Electrodul de wolfram Multi-Strike Ø1,0 × 175 mm HFT este un electrod nefuzibil utilizat pentru formarea și menținerea arcului electric în procesul de sudare TIG. Este dezvoltat de Huntingdon Fusion Techniques, producător specializat în soluții pentru sudare.
Varianta are diametrul de 1,0 mm, lungimea de 175 mm și codul 50 19 951017. Fișa Rywal indică marcaj turcoaz și utilizare în curent continuu și alternativ, AC/DC.
Amestec special de adaosuri din grupa pământurilor rare
Multi-Strike utilizează un amestec de adaosuri din grupa pământurilor rare, dezvoltat de HFT pentru obținerea unor proprietăți de lucru constante. Compoziția exactă a amestecului este proprie producătorului.
Electrozii sunt realizați fără adaos de toriu. Alegerea lor pentru o aplicație concretă trebuie corelată cu procedura de sudare, caracteristicile sursei și diametrul necesar.
Pentru această variantă, identificarea corectă se face prin denumirea Multi-Strike, dimensiunea de 1,0 × 175 mm și codul produsului.
Conceput pentru amorsări repetate
Una dintre caracteristicile principale promovate de HFT este numărul ridicat de amorsări realizabile înainte de reascuțire.
Producătorul declară până la de zece ori mai multe amorsări decât electrozii convenționali cu 2% toriu, în condiții identice de testare. Aceasta este o caracteristică declarată pentru gama Multi-Strike; rezultatul efectiv depinde de aplicație, parametri, pregătirea electrodului și evitarea contaminării.
Proprietatea este relevantă pentru lucrări cu porniri frecvente, cordoane scurte și cicluri repetate de sudare.
Utilizare pentru oțeluri în DC și aluminiu în AC
Multi-Strike poate fi utilizat atât în curent continuu, cât și în curent alternativ. Rywal evidențiază utilizarea pentru oțel și aluminiu, iar HFT indică aplicații și pentru alte aliaje.
| Tip de curent | Exemple de utilizare | DC – curent continuu | Oțeluri carbon, oțeluri inoxidabile și alte aliaje, conform procedurii de sudare | AC – curent alternativ | Aluminiu și aliaje de aluminiu, cu reglarea corespunzătoare a echipamentului |
|---|
Producătorul menționează și aplicații pentru materiale pe bază de nichel și cobalt, precum și pentru aliaje de titan. Pentru fiecare material se aleg separat gazul de protecție, materialul de adaos și parametrii necesari.
Diametru de 1,0 mm și alegerea parametrilor
Diametrul de 1,0 mm trebuie corelat cu intensitatea efectivă de sudare și cu cerințele aplicației. Dimensiunea electrodului influențează comportamentul la pornire și capacitatea de a susține curentul ales.
Parametrii se stabilesc conform procedurii și instrucțiunilor echipamentului. Forma vârfului, polaritatea și reglajele AC sau DC trebuie adaptate materialului și îmbinării.
Înainte de lucru se verifică starea electrodului, fixarea și protecția gazoasă. Pregătirea consecventă ajută la obținerea unui comportament repetabil între porniri.
Montaj cu pensetă pentru Ø1,0 mm
Electrodul se fixează folosind o pensetă pentru diametrul de 1,0 mm, împreună cu o portpensetă sau o lentilă de gaz compatibilă cu modelul pistoletului.
Ansamblul trebuie să permită fixarea sigură și poziționarea corectă a electrodului. Ieșirea față de duză se adaptează accesului în îmbinare și protecției gazoase disponibile.
Lungimea de 175 mm se verifică în raport cu spațiul oferit de capacul posterior. Dacă este necesară scurtarea, se utilizează o metodă adecvată de debitare a wolframului, evitând ruperea necontrolată.
Pregătirea vârfului și întreținerea electrodului
Geometria vârfului se stabilește în funcție de tipul de curent, intensitatea de lucru și recomandările echipamentului. Ascuțirea se realizează longitudinal, în direcția axei electrodului, folosind un abraziv dedicat.
Capătul activ se păstrează curat după pregătire. Dacă electrodul atinge baia de metal sau materialul de adaos, zona contaminată se îndepărtează și geometria se reface înainte de reluarea sudării.
Praful rezultat la pregătire trebuie colectat corespunzător, conform instrucțiunilor echipamentului de ascuțire și procedurilor atelierului.
Trasabilitate și păstrare în atelier
HFT evidențiază trasabilitatea gamei Multi-Strike prin identificarea lotului pe ambalajul original. Păstrarea informațiilor de lot este utilă în atelierele și unitățile de producție care urmăresc consumabilele utilizate.
Electrozii se depozitează într-un recipient curat, separat după tip și diametru, pentru protejarea suprafeței și a vârfurilor deja pregătite.
Date tehnice
| Caracteristică | Specificație | Produs | Electrod de wolfram pentru sudare TIG | Brand | HFT – Huntingdon Fusion Techniques | Gamă | Multi-Strike | Cod produs | 50 19 951017 | Adaosuri în compoziție | Amestec special din grupa pământurilor rare | Adaos de toriu | Fără | Diametru | 1,0 mm | Lungime | 175 mm | Culoare de identificare în fișa Rywal | Turcoaz | Tip de curent | AC/DC | Aplicații principale | Oțeluri în DC; aluminiu în AC | Caracteristică evidențiată | Număr ridicat de amorsări înainte de reascuțire | Ambalaj | 1 buc. |
|---|
Produsul reprezintă un electrod Multi-Strike HFT de Ø1,0 × 175 mm. Componentele de fixare, pregătirea vârfului și parametrii se aleg conform echipamentului și procedurii de sudare.