
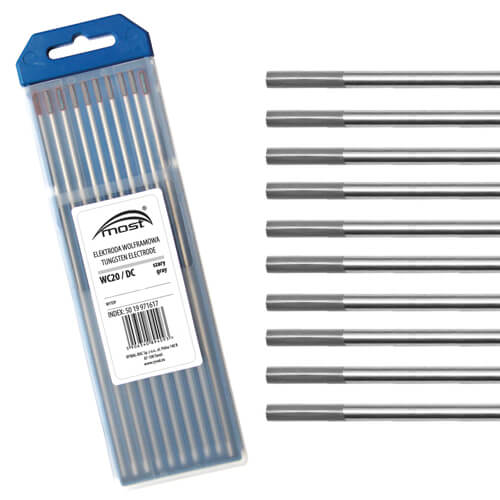
Electrod de wolfram WC20 Ø3,2 × 175 mm MOST, gri, AC/DC
Electrodul de wolfram WC20 MOST, cu diametrul de Ø3,2 mm și lungimea de 175 mm, este destinat sudării TIG în curent continuu și alternativ. Conține 2% oxid de ceriu și este identificat prin marcajul de culoare gri.
Gama WC20 oferă proprietăți bune de amorsare a arcului și este indicată pentru sudarea oțelurilor slab și înalt aliate, aliajelor de aluminiu, cuprului, magneziului, titanului și nichelului, conform procedurii aplicate.
Diametrul de Ø3,2 mm se alege în funcție de intensitatea curentului și de configurația pistoletului. Pentru montaj sunt necesare penseta de strângere și corpul portpensetă sau lentila de gaz corespunzătoare acestui diametru. Geometria vârfului și parametrii de lucru se stabilesc în funcție de material și de cerințele îmbinării.
Cod produs: 50 19 973217
Brand: MOST
Ambalaj: 1 buc.
Electrod de wolfram WC20 Ø3,2 × 175 mm MOST, gri, AC/DC
Electrodul WC20 MOST este un electrod nefuzibil pentru sudarea TIG, realizat din wolfram cu adaos de 2% oxid de ceriu. Această variantă are diametrul de Ø3,2 mm, lungimea de 175 mm și marcaj de identificare gri.
Produsul este destinat utilizării în curent continuu și alternativ. Diametrul, pregătirea vârfului și reglajele sursei trebuie corelate cu materialul sudat și cu procedura aplicată. Codul acestei variante este 50 19 973217.
Tip WC20 cu adaos de oxid de ceriu
Compoziția cu 2% oxid de ceriu caracterizează tipul WC20. Pentru această gamă, MOST evidențiază proprietățile bune de amorsare a arcului, în special în curent continuu și la intensități reduse.
Alegerea diametrului rămâne importantă pentru aplicația concretă. Proprietățile tipului WC20 trebuie evaluate împreună cu intensitatea curentului, geometria vârfului și caracteristicile sursei de sudare.
Marcajul gri permite identificarea tipului de electrod. Pentru selectarea corectă, verifică și diametrul de Ø3,2 mm, lungimea și codul produsului.
Diametru de Ø3,2 mm și alegerea parametrilor
Varianta de Ø3,2 mm se utilizează atunci când procedura de sudare și echiparea pistoletului prevăd acest diametru. Intensitatea curentului, modul AC sau DC și forma capătului de lucru trebuie stabilite împreună.
Grosimea pieselor și geometria îmbinării influențează necesarul de curent. În curent alternativ, balansul AC și celelalte reglaje ale aparatului influențează solicitarea termică a electrodului.
Pentru operații repetitive, menținerea aceluiași tip de electrod și a unei pregătiri constante a vârfului ajută la obținerea unor condiții comparabile de lucru.
Utilizare în sudarea TIG AC/DC
Gama WC20 poate fi utilizată în curent continuu și alternativ. Alegerea modului de lucru se face după materialul de bază și procedura aplicată.
| Mod de lucru | Exemple de aplicații | DC – curent continuu | Oțeluri carbon, oțeluri aliate și oțeluri inoxidabile | AC – curent alternativ | Aluminiu și aliajele acestuia |
|---|
Documentația MOST include în domeniul de utilizare și cuprul, magneziul, titanul și nichelul. Pentru fiecare material, regimul și parametrii se stabilesc conform cerințelor aplicației.
Utilizarea variantei de Ø3,2 mm trebuie verificată în raport cu intensitatea curentului, configurația sursei și limitele tehnice ale pistoletului.
Lungime de 175 mm
Electrodul este livrat la lungimea de 175 mm. Lungimea utilizată efectiv se adaptează configurației pistoletului și capacului posterior montat.
Dacă este necesară scurtarea, folosește o metodă de debitare adecvată electrozilor de wolfram. Capătul de lucru se pregătește ulterior pentru operația de sudare.
Ieșirea electrodului din duza ceramică se stabilește în funcție de accesul la îmbinare și de protecția cu gaz disponibilă. Poziția trebuie verificată înainte de începerea lucrului.
Ascuțirea și pregătirea vârfului
Geometria capătului influențează comportamentul arcului electric. Unghiul de ascuțire și forma vârfului se aleg în funcție de curent, tipul sursei și procedura de sudare.
La ascuțire, urmele de șlefuire trebuie orientate longitudinal, paralel cu axa electrodului. Folosirea unui abraziv dedicat electrozilor de wolfram ajută la evitarea contaminării cu particule provenite din alte operații.
Verifică vârful înainte de montaj și după incidentele care pot produce contaminarea acestuia. Pregătirea corespunzătoare a capătului este importantă pentru reluarea lucrului în condiții controlate.
Compatibilitate cu pistoleti TIG
Electrodul se utilizează cu pistoleti și capete care admit diametrul de Ø3,2 mm. Verificarea trebuie realizată după modelul efectiv și configurația instalată.
Penseta de strângere și corpul portpensetă sau lentila de gaz trebuie să corespundă diametrului electrodului și ansamblului frontal.
Înainte de sudare, verifică fixarea electrodului, poziția sa față de duză și integritatea consumabilelor. Alimentarea cu gaz și etanșeitatea circuitului trebuie să permită protecția corespunzătoare a zonei de lucru.
Depozitare și organizare
Păstrează electrozii într-un recipient curat și uscat, separat de alte tipuri și diametre. Menține identificarea produsului pentru selectarea corectă la următoarea utilizare.
Manipulează electrozii cu mâini sau mănuși curate și verifică suprafața înainte de montaj. Organizarea separată a electrozilor pregătiți și a celor care necesită reascuțire poate simplifica activitatea la postul TIG.
Date tehnice
| Caracteristică | Specificație | Tip produs | Electrod de wolfram pentru sudare TIG | Brand | MOST | Tip electrod | WC20 | Cod produs | 50 19 973217 | Compoziție caracteristică | Wolfram cu 2% oxid de ceriu | Diametru | Ø3,2 mm | Lungime | 175 mm | Culoare de identificare | Gri | Mod de lucru | AC/DC | Caracteristică evidențiată | Proprietăți bune de amorsare a arcului | Ambalaj | 1 buc. |
|---|
Produsul reprezintă un electrod WC20 MOST de Ø3,2 × 175 mm. Parametrii și pregătirea vârfului se stabilesc în funcție de aplicația de sudare.