
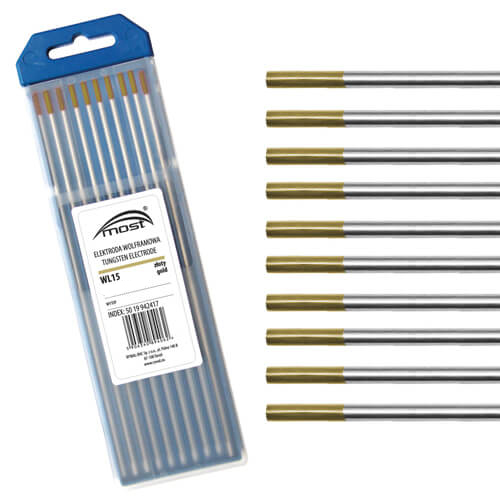
Electrod de wolfram WL15 Ø3,2 × 175 mm MOST, auriu, AC/DC
Electrodul de wolfram WL15 Ø3,2 × 175 mm MOST este destinat sudării TIG în curent continuu și alternativ, fiind realizat din wolfram cu adaos de 1,5% oxid de lantan. Se identifică prin marcajul auriu și oferă o amorsare bună, reaprinderi ușoare și un arc stabil, caracteristici evidențiate în special la utilizarea în curent continuu.
Poate fi folosit la sudarea oțelurilor carbon și inoxidabile, precum și a aliajelor de aluminiu și a altor metale, cu alegerea corespunzătoare a procedeului și parametrilor. Diametrul de 3,2 mm necesită componente de fixare și un pistolet care acceptă această dimensiune.
Varianta WL15 este recomandată de MOST și ca alternativă la electrozii WT20. Se livrează la bucată, cu lungimea de 175 mm, pentru echiparea sau completarea consumabilelor de sudare TIG.
Cod produs: 50 19 943217
Brand: MOST
Ambalaj: 1 buc.
Electrod de wolfram WL15 Ø3,2 × 175 mm MOST, auriu, pentru sudare TIG AC/DC
Electrodul de wolfram WL15 Ø3,2 × 175 mm MOST este un electrod nefuzibil utilizat pentru formarea și menținerea arcului electric în procesul de sudare TIG. Compoziția sa include 1,5% oxid de lantan, iar identificarea tipului se face prin marcajul de culoare aurie.
Produsul este destinat utilizării în curent continuu, DC, și curent alternativ, AC. MOST evidențiază amorsarea și reaprinderea foarte bune în curent continuu, stabilitatea arcului și posibilitatea utilizării într-un interval larg de curenți, în funcție de diametru și de condițiile concrete de sudare.
Această variantă are diametrul de 3,2 mm, lungimea de 175 mm și codul de produs 50 19 943217.
Tip WL15 cu 1,5% oxid de lantan
Denumirea WL15 identifică un electrod de wolfram cu adaos de oxid de lantan. Alegerea acestui tip de electrod urmărește obținerea unui arc stabil și a unor porniri controlate în aplicațiile TIG.
Conținutul de oxid de lantan și marcajul auriu sunt caracteristicile de identificare ale variantei WL15. La înlocuirea electrodului, verificarea tipului este la fel de importantă ca verificarea diametrului: electrozii cu aceeași dimensiune pot avea compoziții diferite.
Performanța în utilizare depinde și de pregătirea vârfului, protecția gazoasă, curățenia materialului și reglajele echipamentului.
Diametru de 3,2 mm și alegerea echipării
Diametrul de 3,2 mm trebuie ales în raport cu intensitatea de sudare, regimul de lucru și capacitatea pistoletului. Compatibilitatea presupune utilizarea unor componente care permit fixarea și poziționarea corectă a unui electrod de această dimensiune.
Penseta trebuie să corespundă diametrului de 3,2 mm, iar portpenseta sau lentila de gaz trebuie să fie compatibile cu configurația capului de pistolet. Alegerea duzei și a ieșirii electrodului se face în funcție de accesul la îmbinare și de protecția gazoasă necesară.
Diametrul electrodului nu stabilește singur curentul de lucru. Parametrii se aleg ținând cont de material, îmbinare, forma vârfului și instrucțiunile echipamentului.
Amorsare și reaprindere în curent continuu
Unul dintre avantajele indicate de MOST pentru WL15 este comportamentul la amorsarea și reaprinderea arcului în DC. Aceste caracteristici sunt utile la lucrări care presupun porniri repetate, cordoane întrerupte sau schimbarea frecventă a poziției de sudare.
Menținerea unui vârf curat și pregătit corespunzător ajută la păstrarea unui comportament constant. Dacă electrodul atinge baia de metal sau materialul de adaos și se contaminează, zona afectată trebuie îndepărtată și vârful pregătit din nou.
Utilizare la sudarea TIG AC/DC
Electrodul WL15 MOST poate fi utilizat în ambele tipuri de curent, cu adaptarea parametrilor la materialul sudat.
| Tip de curent | Exemple de utilizare | DC – curent continuu | Sudarea oțelurilor carbon, aliate și inoxidabile, conform procedurii aplicate | AC – curent alternativ | Sudarea aluminiului și a aliajelor de aluminiu, cu reglarea corespunzătoare a echipamentului |
|---|
Producătorul menționează și utilizarea pentru cupru, magneziu, titan și nichel. Pentru aceste materiale, alegerea polarității, gazului și parametrilor trebuie făcută în funcție de aplicația concretă.
Alternativă recomandată la electrozii WT20
MOST prezintă varianta WL15 ca o alternativă la electrozii WT20. Aceasta poate fi luată în calcul la alegerea consumabilelor pentru lucrările TIG în care sunt urmărite porniri bune și stabilitatea arcului.
La schimbarea tipului de electrod, se verifică rezultatul pe o probă și se ajustează pregătirea vârfului și parametrii, dacă aplicația o cere. Procedurile de sudare existente trebuie respectate.
Marcaj auriu și lungime de 175 mm
Marcajul auriu permite recunoașterea rapidă a tipului WL15 între electrozii din atelier. Păstrarea separată a diferitelor tipuri și diametre simplifică alegerea consumabilului corect.
Lungimea de 175 mm se verifică în raport cu configurația pistoletului și a capacului posterior. Dacă este necesară scurtarea, se folosește o metodă adecvată de debitare a wolframului, evitând ruperea necontrolată.
Pregătirea vârfului și întreținerea electrodului
Ascuțirea se realizează longitudinal, în direcția axei electrodului, folosind un abraziv dedicat. Astfel se limitează contaminarea cu particule provenite de la alte materiale.
Geometria vârfului se stabilește în funcție de curent, procedeu și recomandările echipamentului. După pregătire, electrodul se montează și se fixează corect, fără murdărirea zonei active. Electrozii de rezervă se păstrează într-un recipient curat și uscat.
Date tehnice
| Caracteristică | Specificație | Produs | Electrod de wolfram pentru sudare TIG | Brand | MOST | Tip | WL15 | Cod produs | 50 19 943217 | Adaos în compoziție | 1,5% oxid de lantan | Diametru | 3,2 mm | Lungime | 175 mm | Culoare de identificare | Auriu | Tip de curent | AC/DC | Caracteristici indicate de producător | Amorsare și reaprindere foarte bune în DC; arc stabil | Alternativă menționată de producător | WT20 | Ambalaj | 1 buc. |
|---|
Produsul reprezintă un electrod WL15 MOST de Ø3,2 × 175 mm. Parametrii și pregătirea vârfului se stabilesc în funcție de aplicația de sudare.