
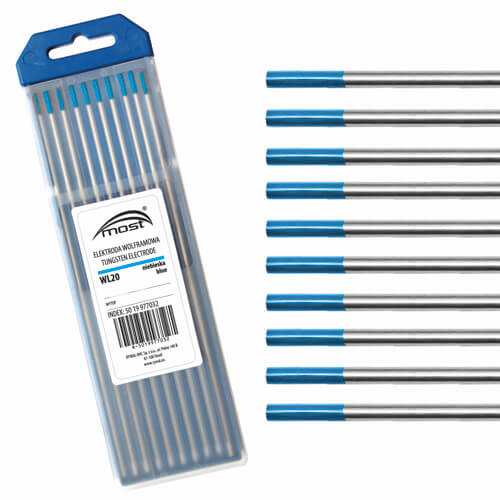
Electrod de wolfram WL20 Ø1,6 × 175 mm MOST, albastru, AC/DC
Electrodul de wolfram WL20 Ø1,6 × 175 mm MOST este destinat sudării TIG în curent continuu și alternativ. Conține 2% oxid de lantan și se identifică prin marcajul albastru, fiind o opțiune versatilă pentru lucrări pe oțeluri carbon, oțeluri inoxidabile și aliaje de aluminiu, cu alegerea corespunzătoare a parametrilor.
Tipul WL20 se remarcă prin amorsarea și reaprinderea foarte bune, precum și prin stabilitatea arcului electric. Varianta cu diametrul de 1,6 mm se montează în pistoleti echipați cu pensetă și componente compatibile cu această dimensiune.
Electrodul are lungimea de 175 mm și poate fi pregătit în funcție de procedeul utilizat și de recomandările echipamentului. Este potrivit pentru completarea consumabilelor TIG din atelier, asigurând identificarea rapidă a tipului și diametrului necesar.
Cod produs: 50 19 977016
Brand: MOST
Ambalaj: 1 buc.
Electrod de wolfram WL20 Ø1,6 × 175 mm MOST, albastru, pentru sudare TIG AC/DC
Electrodul de wolfram WL20 Ø1,6 × 175 mm MOST este utilizat pentru generarea și menținerea arcului electric în procesul de sudare TIG. Face parte din categoria electrozilor nefuzibili, iar compoziția sa include 2% oxid de lantan.
Această variantă are diametrul de 1,6 mm, lungimea de 175 mm și marcaj albastru. Poate fi utilizată atât în curent continuu, cât și în curent alternativ, în funcție de materialul sudat și de procedura de lucru.
Compoziție WL20 cu 2% oxid de lantan
Adaosul de oxid de lantan contribuie la caracteristicile de amorsare și la comportamentul electrodului în timpul sudării. Pentru gama WL20, MOST evidențiază pornirile și reaprinderile foarte bune, împreună cu stabilitatea arcului.
Electrozii cu 2% oxid de lantan reprezintă o soluție versatilă pentru echiparea posturilor TIG care lucrează cu materiale și regimuri diferite. Rezultatul depinde și de alegerea diametrului, pregătirea vârfului și reglarea corectă a echipamentului.
WL20 se identifică prin marcaj albastru și conținut de 2% oxid de lantan. Aceste caracteristici îl diferențiază de WL15, varianta cu marcaj auriu și 1,5% oxid de lantan.
Amorsare și reaprindere pentru un lucru controlat
Comportamentul la pornire este important în lucrările cu numeroase cordoane scurte, puncte de sudură sau întreruperi între treceri. O amorsare bună ajută operatorul să inițieze arcul în zona dorită și să înceapă formarea băii de metal.
Stabilitatea arcului sprijină controlul procesului, însă presupune și menținerea electrodului curat, protecție gazoasă adecvată și o distanță corespunzătoare față de piesă.
Atingerea băii de metal sau a materialului de adaos poate contamina vârful. Dacă se întâmplă acest lucru, electrodul trebuie verificat și pregătit din nou înainte de continuarea lucrării.
Utilizare în curent continuu și alternativ
WL20 MOST este destinat utilizării AC/DC, ceea ce permite alegerea sa pentru mai multe categorii de lucrări TIG.
| Regim de sudare | Exemple de aplicații | DC – curent continuu | Oțeluri carbon, oțeluri aliate și inoxidabile, conform procedurii de sudare | AC – curent alternativ | Aluminiu și aliaje de aluminiu, cu reglarea corespunzătoare a echipamentului |
|---|
În aplicațiile indicate de producător sunt incluse și cuprul, magneziul, titanul și nichelul. Pentru fiecare material se stabilesc separat tipul de curent, gazul de protecție, pregătirea îmbinării și ceilalți parametri.
Diametru de 1,6 mm și compatibilitatea cu pistoletul
Diametrul electrodului influențează amorsarea și capacitatea de lucru la curentul selectat. Varianta de 1,6 mm se alege în raport cu aplicația concretă, fără a depăși limitele recomandate pentru electrod și echipament.
Pentru montaj este necesară o pensetă de 1,6 mm, împreună cu portpenseta sau lentila de gaz potrivită configurației pistoletului. Fixarea trebuie să fie sigură, iar electrodul să poată fi poziționat corect în raport cu duza.
Compatibilitatea se verifică după modelul pistoletului și componentele instalate. Lungimea capacului posterior și accesul la îmbinare influențează, de asemenea, configurarea ansamblului.
Pregătirea și ascuțirea vârfului
Înainte de utilizare, electrodul se pregătește conform aplicației și instrucțiunilor echipamentului. Forma vârfului trebuie corelată cu tipul de curent și intensitatea de lucru.
Ascuțirea se realizează longitudinal, în direcția axei electrodului, folosind un abraziv dedicat wolframului. Utilizarea aceluiași abraziv pentru alte metale poate introduce impurități pe suprafața electrodului.
După pregătire, vârful se păstrează curat. Este utilă pregătirea mai multor electrozi înaintea lucrării, pentru înlocuirea rapidă a celui contaminat și reducerea întreruperilor.
Identificare și păstrare în atelier
Marcajul albastru permite recunoașterea tipului WL20 între consumabilele TIG. Diametrul trebuie verificat separat, deoarece aceeași culoare este utilizată pentru mai multe dimensiuni din această gamă.
Păstrarea electrozilor în compartimente separate după tip și diametru simplifică pregătirea postului de lucru. Un recipient curat protejează suprafața și vârful pregătit împotriva murdăririi și deteriorării.
Date tehnice
| Caracteristică | Specificație | Produs | Electrod de wolfram pentru sudare TIG | Brand | MOST | Tip | WL20 | Cod produs | 50 19 977016 | Adaos în compoziție | 2% oxid de lantan | Diametru | 1,6 mm | Lungime | 175 mm | Culoare de identificare | Albastru | Tip de curent | AC/DC | Caracteristici indicate de producător | Amorsare și reaprindere foarte bune; arc stabil | Ambalaj | 1 buc. |
|---|
Produsul reprezintă un electrod WL20 MOST de Ø1,6 × 175 mm. Componentele de fixare, pregătirea vârfului și parametrii se aleg în funcție de echipament și aplicație.