
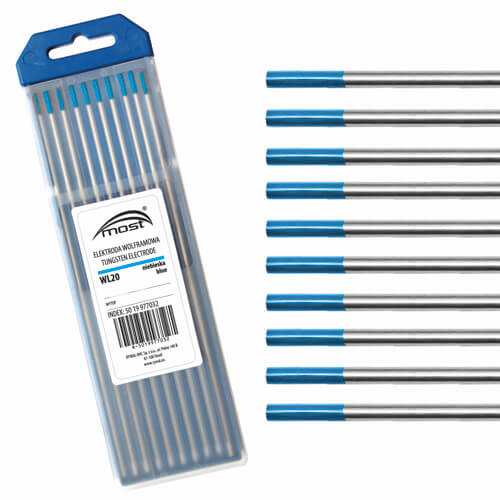
Electrod de wolfram WL20 Ø3,2 × 175 mm MOST, albastru, AC/DC
Electrodul de wolfram WL20 Ø3,2 × 175 mm MOST este destinat sudării TIG în curent continuu și alternativ. Conține 2% oxid de lantan și se identifică prin marcajul albastru, oferind amorsare și reaprindere foarte bune, precum și un arc electric stabil.
Poate fi utilizat pentru oțeluri carbon, oțeluri aliate și inoxidabile, aliaje de aluminiu și alte metale, cu alegerea corespunzătoare a parametrilor. Varianta cu diametrul de 3,2 mm necesită un pistolet care acceptă această dimensiune, echipat cu pensetă și componente de fixare compatibile.
Electrodul are lungimea de 175 mm, iar forma vârfului se pregătește în funcție de aplicație și recomandările echipamentului. Se livrează la bucată, pentru echiparea și completarea consumabilelor TIG utilizate în atelier sau în producție.
Cod produs: 50 19 977032
Brand: MOST
Ambalaj: 1 buc.
Electrod de wolfram WL20 Ø3,2 × 175 mm MOST, albastru, pentru sudare TIG AC/DC
Electrodul de wolfram WL20 Ø3,2 × 175 mm MOST este un electrod nefuzibil utilizat pentru formarea și menținerea arcului electric în procesul de sudare TIG. Compoziția sa include 2% oxid de lantan, iar tipul se identifică prin marcajul de culoare albastră.
Produsul are diametrul de 3,2 mm, lungimea de 175 mm și codul 50 19 977032. Este destinat utilizării atât în curent continuu, cât și în curent alternativ, cu adaptarea parametrilor la materialul sudat și la condițiile de lucru.
Compoziție WL20 cu 2% oxid de lantan
Electrozii WL20 fac parte din categoria electrozilor de wolfram cu adaos de oxid de lantan. MOST evidențiază pentru această gamă amorsarea și reaprinderea foarte bune, împreună cu stabilitatea arcului electric.
Aceste caracteristici sunt utile la lucrări care presupun porniri repetate, întreruperi între treceri și menținerea unui arc controlat pe durata cordonului. Comportamentul în utilizare depinde și de geometria vârfului, protecția gazoasă, curățenia piesei și reglajele sursei.
Marcajul albastru permite recunoașterea tipului WL20. Diametrul trebuie verificat separat, deoarece aceeași culoare este utilizată pentru toate dimensiunile din această familie.
Diametru de 3,2 mm și alegerea regimului de lucru
Diametrul de 3,2 mm se alege în funcție de intensitatea de sudare, material, îmbinare și capacitatea echipamentului. Dimensiunea electrodului influențează capacitatea de a susține curentul selectat și comportamentul arcului la amorsare.
Un electrod cu diametru mai mare trebuie corelat cu aplicația concretă. Alegerea sa presupune verificarea parametrilor și a compatibilității pistoletului, inclusiv a componentelor din capul de sudare.
În curent alternativ, reglajele echipamentului, inclusiv balansul AC, influențează solicitarea vârfului. Parametrii se stabilesc conform procedurii de sudare și instrucțiunilor sursei utilizate.
Utilizare la sudarea TIG în curent continuu și alternativ
WL20 MOST este destinat utilizării AC/DC, ceea ce permite folosirea acestui tip de electrod pentru mai multe categorii de materiale.
| Tip de curent | Exemple de aplicații | DC – curent continuu | Sudarea oțelurilor carbon, aliate și inoxidabile, conform procedurii aplicate | AC – curent alternativ | Sudarea aluminiului și a aliajelor de aluminiu, cu reglarea corespunzătoare a echipamentului |
|---|
Producătorul menționează și utilizarea pentru cupru, magneziu, titan și nichel. Pentru fiecare material se aleg separat gazul de protecție, parametrii, materialul de adaos și pregătirea îmbinării.
Montaj în pistoleti care acceptă Ø3,2 mm
Pentru montaj este necesară o pensetă pentru diametrul de 3,2 mm, împreună cu o portpensetă sau o lentilă de gaz compatibilă cu modelul pistoletului.
Ansamblul trebuie să permită fixarea sigură și poziționarea corectă a electrodului. Ieșirea față de duză se adaptează accesului în îmbinare și protecției gazoase disponibile.
Lungimea de 175 mm se verifică în raport cu spațiul oferit de capacul posterior. Dacă electrodul trebuie scurtat pentru configurația utilizată, se aplică o metodă adecvată de debitare a wolframului, evitând ruperea necontrolată.
Pregătirea vârfului înainte de sudare
Forma vârfului se stabilește în funcție de tipul de curent, intensitatea de lucru și recomandările echipamentului. O pregătire consecventă ajută la obținerea unui comportament repetabil al arcului.
Ascuțirea se realizează longitudinal, în direcția axei electrodului, folosind un abraziv dedicat wolframului. Un abraziv utilizat și pentru alte metale poate transfera impurități pe suprafața electrodului.
După pregătire, zona activă se păstrează curată. Este utilă pregătirea mai multor electrozi înaintea lucrării, pentru a permite înlocuirea rapidă a unuia contaminat.
Întreținere și păstrare între utilizări
Contactul accidental cu baia de metal sau cu materialul de adaos poate contamina vârful și modifica stabilitatea arcului. În această situație, electrodul se verifică, zona afectată se îndepărtează și geometria vârfului se reface.
Electrozii de rezervă se păstrează într-un recipient curat, separat după tip și diametru. Această organizare simplifică alegerea consumabilului și protejează vârfurile deja pregătite împotriva murdăririi sau deteriorării.
Date tehnice
| Caracteristică | Specificație | Produs | Electrod de wolfram pentru sudare TIG | Brand | MOST | Tip | WL20 | Cod produs | 50 19 977032 | Adaos în compoziție | 2% oxid de lantan | Diametru | 3,2 mm | Lungime | 175 mm | Culoare de identificare | Albastru | Tip de curent | AC/DC | Caracteristici indicate de producător | Amorsare și reaprindere foarte bune; arc stabil | Ambalaj | 1 buc. |
|---|
Produsul reprezintă un electrod WL20 MOST de Ø3,2 × 175 mm. Componentele de fixare, pregătirea vârfului și parametrii se aleg în funcție de echipament și aplicație.